الحل

حلول رقمية SOP الصناعية

قم بتوصيل التشغيل القياسي ، وتقدم الإنتاج ، وتتبع الجودة والاستجابة غير الطبيعية بكل شاشة إنتاج.

إرشادات التشغيل القياسية الصناعية
محتوى الحل الكامل

من نظرة عامة على الحل إلى قيمة التنفيذ

02 · من موقع الإنتاج الذي «يمكن رؤيته» إلى موقع الإنتاج الذي «يمكن إدارته»

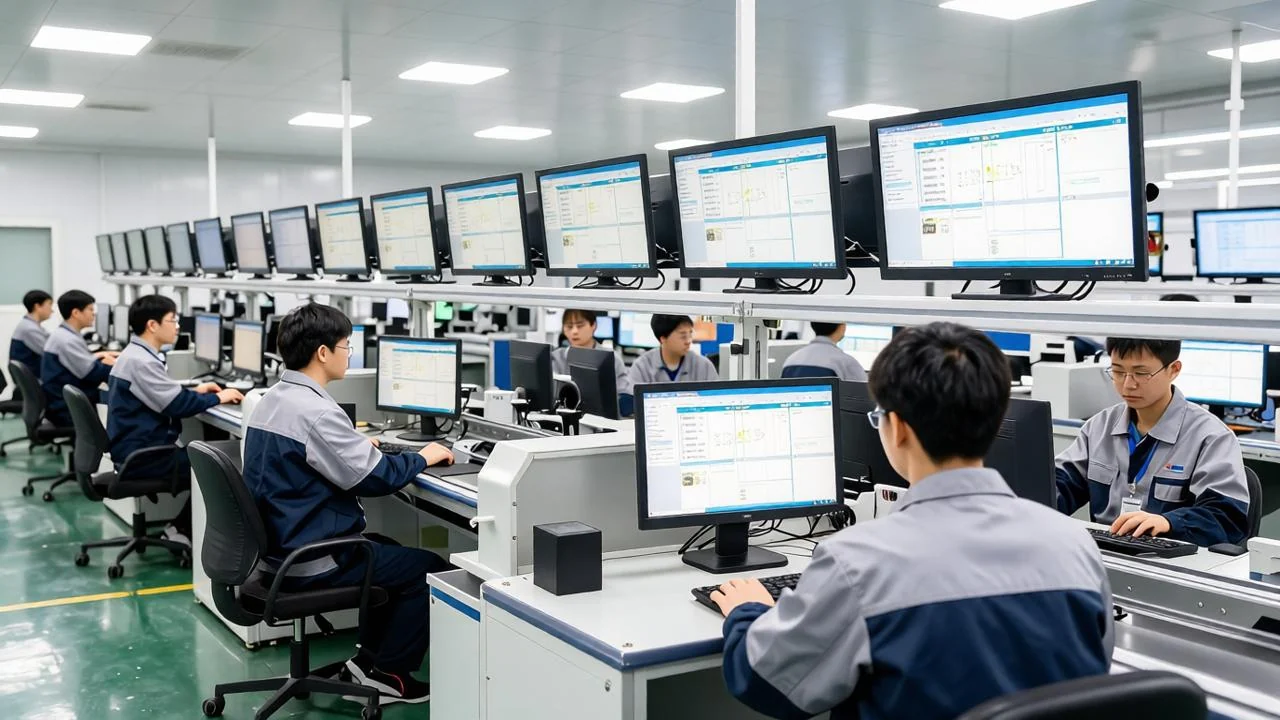
تغطية تنفيذ مهام المناوبات، وإدارة خطوط الإنتاج، واتخاذ القرارات في الورشة باستخدام نظام شاشات ثلاثي الطبقات.

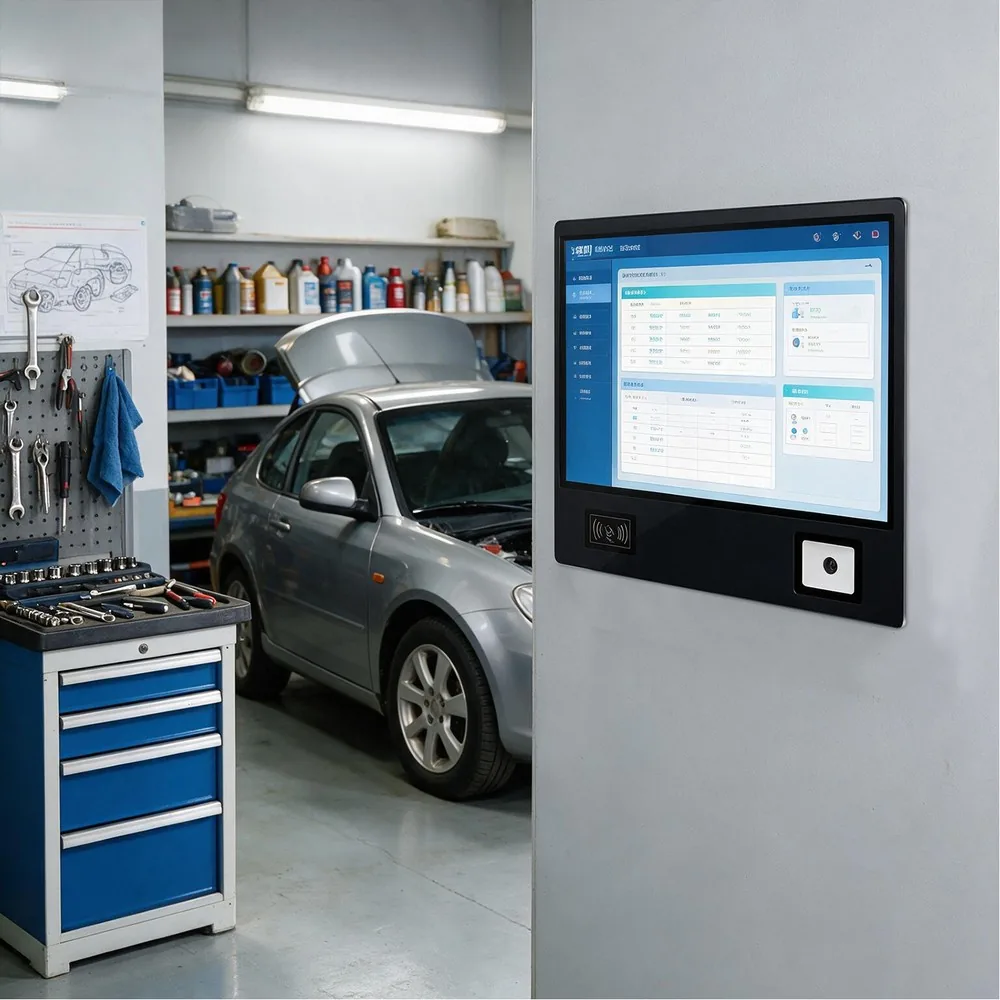
يتم توحيد الخطوات الموضحة بالصور والنص، والمعايير الرئيسية، ومتطلبات الجودة على شاشة المحطة.

  • المعيار التنفيذي
  • شفافية العملية
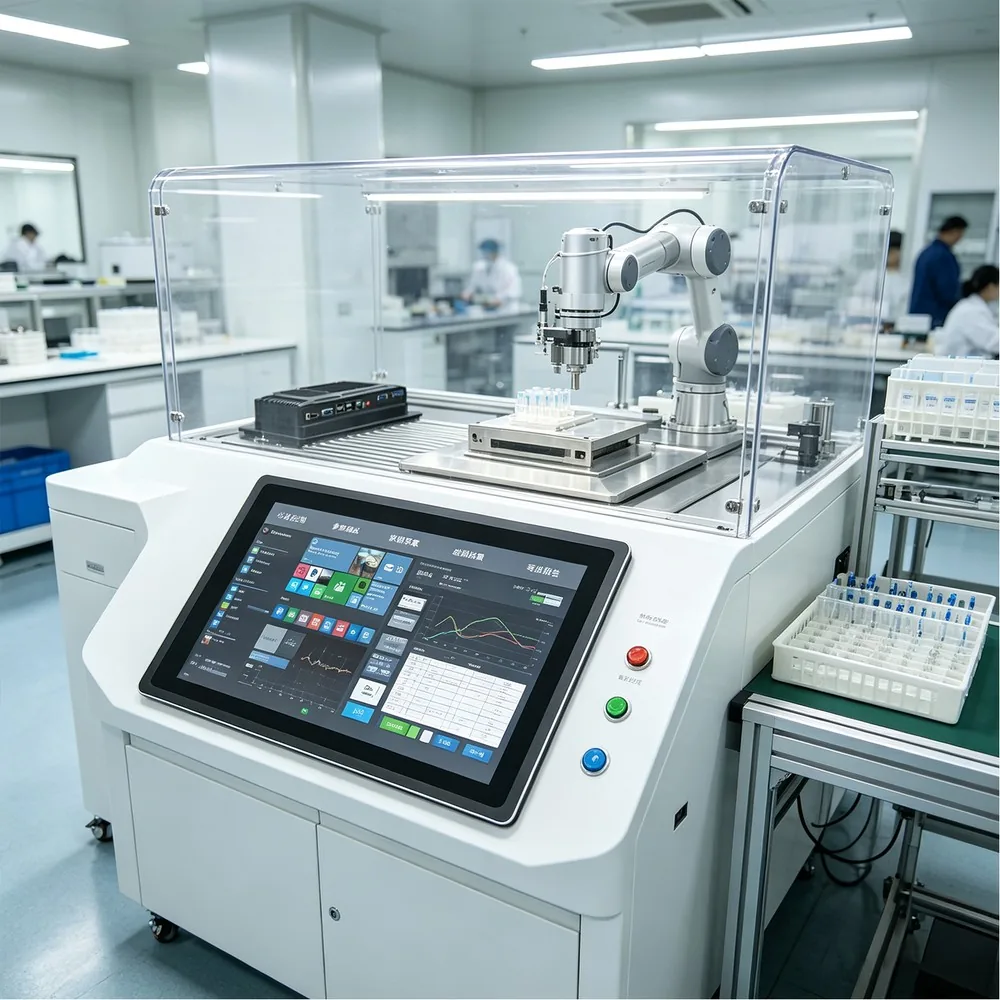
  • الخطة ، الفعلية ، الإيقاع والحالة غير الطبيعية مرئية في الوقت الحقيقي
  • حلقة مغلقة غير طبيعية
  • يتم التسجيل تلقائيًا بدءًا من الاتصال والاستجابة والمعالجة وحتى الإغلاق.
  • اتخاذ القرارات بناءً على البيانات
  • تُشكّل بيانات الطلبات والكفاءة والجودة والمعدات رؤية إدارية.
  • يُنصح بالبدء بمحطة عمل رئيسية أو بخط إنتاج تمثيلي، مع التحقق أولاً من خمسة مسارات رئيسية للعملية، هي: نشر تعليمات التشغيل القياسية (SOP)، ومزامنة أوامر العمل، وتقدم الإنتاج، واستدعاء الإنذارات عند حدوث حالات غير طبيعية، وتسجيل بيانات الجودة.
تغطية تنفيذ مهام المناوبات، وإدارة خطوط الإنتاج، واتخاذ القرارات في الورشة باستخدام نظام شاشات ثلاثي الطبقات.
03 · نظام العرض ثلاثي الطبقات

تُعرض معلومات مختلفة لكل دور، لتجنب إرهاق إدارة الموقع على شاشة واحدة.

شاشة إجراءات التشغيل القياسية للمكتب

  • مشغل الخط الأول
  • خطوات العمل، منع الأخطاء في المعلمات، تأكيد القطعة الأولى، إبلاغ الحالات غير الطبيعية
  • لوحة إنتاج الخيط
  • قائد الفريق وقائد الخط
  • الإتمام المخطط، التوقيت الفعلي، المنتجات الصالحة والمعيبة، حالة أندون
  • الشاشة الكبيرة لقيادة الورشة
  • المشرف ومخططو الأعمال
  • إكمال الطلب ، مخاطر التسليم ، التقدم متعدد الخطوط ، OEE والجودة
04 · شاشة العمل الإلكترونية لإجراءات التشغيل القياسية في مكان العمل

نسخة الطلبات في الأعلى، الخطوات على اليسار، النصوص والصور في الوسط، المعايير ومتطلبات الجودة على اليمين.

WO-260913-018 · E9 محطة ذكية · SOP V3.2

  • 01 مطابقة المواد
  • 02 قاعدة التجميع
  • 03 تركيب حزمة الأسلاك
  • 04 كشف عزم الدوران
  • الخطوة الحالية 02
  • عزم الدوران
  • 2.5 نيوتن متر
  • إيقاع
05 · لوحة معلومات إنتاج الإلكترونيات في خط الإنتاج

ركز على الخطة ، والوضع الفعلي ، والإيقاع ، والجودة ، والشذوذ في لوحة كانبان يمكن قراءتها في لمحة

الخط رقم 2 · الطلب الحالي

  • 08:00-20:00
  • خطة
  • 1 ، 200
  • تم الإنجاز
  • التوصل إلى
  • 71.7 ٪
  • إنتاج الساعة
  • 90%
06 · مكالمة غير طبيعية مع حلقة مغلقة أندون

يتم احتساب الوقت لجميع المراحل، بدءًا من إنشاء الطلب من مكان العمل، مرورًا باستجابة المسؤول ومعالجته وإغلاقه.

عطل في الجهاز · تم التفعيل الساعة 02:18

  • المحطة 04 · إنذار عزم الربط لمسدس التثبيت الآلي
  • التحفيز
  • 02:18
  • ›
  • تأكيد
  • 00:35
  • معالجة
  • مجموعة المعدات
07 · التتبع النوعي وتأكيد القطعة الأولى

ربط أوامر العمل والموظفين والمعدات والمعايير ونتائج التفتيش

نتيجة التتبع: الدفعة E9-260913-03

  • طلب العمل
  • →
  • الموظفون
  • الجهاز
  • المعلمة
  • التفتيش
  • إصدار SOP V3.2 · المعدات A12 · عزم الدوران 2.5N · m · تم تأكيد القطعة الأولى · الفحص
  • نقاط مراقبة الجودة
08 · ربط المعدات وتحليل OEE

جمع بيانات التشغيل ، والتوقف ، والفشل ، والسرعة ، والعد

الاتجاهات في كفاءة المعدات

  • 88 في المائة
  • معدل بدء الوقت
  • 92 ٪
  • معدل بدء الأداء
  • 98%
  • معدل الجودة
  • تطبيق بيانات الأجهزة
  • حالة جهاز اكتساب PLC و SCADA وأجهزة الاستشعار
09 · الشاشة الكبيرة لقيادة أوامر ورشة العمل

وضع الطلب والجدول الزمني ومخاطر التسليم والجودة والشذوذ في نفس الرسم البياني

مركز قيادة إنتاج ورشة العمل

  • وقت تحديث البيانات: 10:36:24
  • معدل إتمام الطلب
  • 78.4 ٪
  • مخاطر التسليم في الوقت المحدد
  • 2 واحدة
  • معدل تشغيل الجهاز
  • 91.2 في المائة
  • حلقة غير مغلقة بشكل غير طبيعي
10 · هندسة النظام الرقمي SOP الصناعية

مصادر البيانات ، وخدمات المنصة ، وعرض المحطة الطرفية ، وإدارة العمليات

جهاز التحكم المنطقي القابل للبرمجة

  • مصادر البيانات
  • ERP
  • إم إي إس
  • نظام إدارة الجودة
  • رمز المسح
  • ›
  • خدمات المنصة
  • بوابة واجهة
11 · المحطة الصناعية الموصى بها

اختيار معدات العرض المطابقة وفقًا لبيئة العمل واحتياجات التفاعل

محطة مغلقة بالكامل من السلسلة C

  • 7-27 بوصة ، مناسبة لمحطة SOP طويلة المدى
  • محطة استشعار رمز مسح سلسلة S
  • يدمج مسح الرموز والتفاعل بالاستشعار، مناسب لبدء العمل والإبلاغ عن الإنجاز.
  • محطة USB الأمامية من سلسلة Q
  • التبديل الأمامي والواجهة لتسهيل الصيانة في الموقع
  • محطة شبه مغلقة من سلسلة S
  • تأخذ في الاعتبار تبديد الحرارة وتوسيع الواجهة ومرونة التثبيت
اختيار معدات العرض المطابقة وفقًا لبيئة العمل واحتياجات التفاعلاختيار معدات العرض المطابقة وفقًا لبيئة العمل واحتياجات التفاعل
12 · مسار التنفيذ

قم بعمل خط أولاً ، ثم قم بنسخه إلى المزيد من نقاط العمل وخطوط الإنتاج

قم بتمشيط خطوط الإنتاج والمقاعد و SOP والمؤشرات ومصادر البيانات.

  • التحقيق في الموقع
  • 1-2 أسابيع
  • تصميم النموذج الأولي
  • أكمل ثلاثة أنواع من النماذج الأولية لواجهة الشاشة وأكدها ببيانات محاكاة.
  • 2-3 أسابيع
  • إطلاق تجريبي
  • قم بتوصيل خط الإنتاج لإكمال المعدات والواجهات والتدريب.
  • 3-4 أسابيع
13 · قيمة البناء

دع الموظفين يرتكبون أخطاء أقل ، ودع قائد الخط يستجيب بسرعة ، وجعل الإدارة واضحة

تنفيذ المزيد من المعايير

  • يتم توحيد خطوات SOP والمعلمات ومتطلبات الجودة في محطة العمل
  • عملية أكثر شفافية
  • الخطة ، الفعلية ، الإيقاع والحالة غير الطبيعية مرئية في الوقت الحقيقي
  • الاستجابة في الوقت المناسب
  • Andon غير طبيعي تتبع العملية برمتها من المكالمة إلى الإغلاق
  • إدارة أكثر وضوحًا
  • التحليل المنسق لبيانات الطلبات والمعدات والجودة والكفاءة
  • يوصى بالتحقق من العمليات الرئيسية الخمسة لإصدار SOP ، وتزامن أوامر العمل ، وتقدم الإنتاج ، والمكالمات غير الطبيعية ، وتسجيل الجودة ، بدءًا من خط الإنتاج التمثيلي.
الخطوة التالية

مشاركة التطبيق والمتطلبات للبدء في تحديد الحل الصحيح.

العودة إلى الحلول