Contenido completo de la solución
Desde la descripción general de la solución hasta el valor de implementación
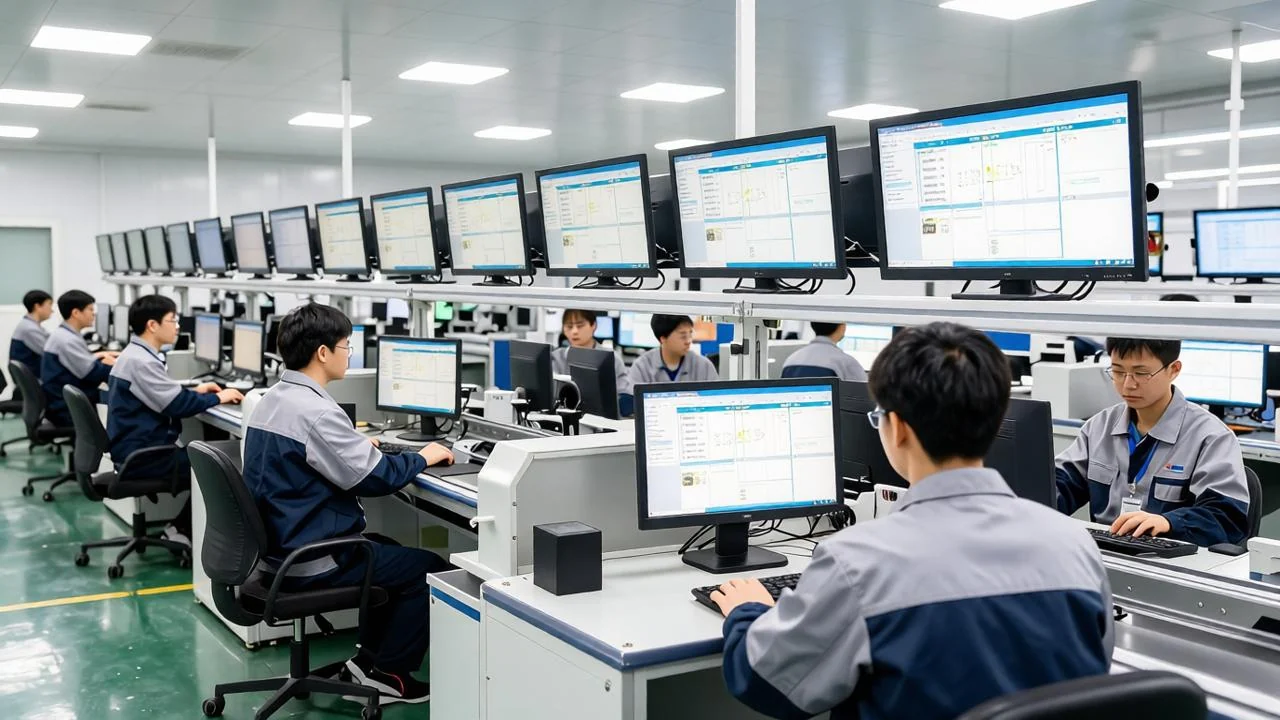
02 · Del entorno de producción “visible” al entorno “controlable”Utilice un sistema de pantalla de tres capas para cubrir la ejecución de la estación, la gestión de líneas y la toma de decisiones del taller.
Estándar de ejecución
- Los pasos ilustrados, los parámetros clave y los requisitos de calidad se unifican en la pantalla del puesto de trabajo.
- Proceso transparente
- Planificación, ejecución real, ritmo y estado de las anomalías visibles en tiempo real.
- Cierre anómalo
- Desde la llamada, la respuesta, el procesamiento hasta el cierre, todo se registra automáticamente.
- Toma de decisiones basada en datos
- Los datos de pedidos, eficiencia, calidad y equipos conforman la vista de gestión.
- Se recomienda comenzar con una estación clave o una línea de producción representativa y verificar los cinco procesos principales de lanzamiento de SOP, sincronización de órdenes de trabajo, cronograma de producción, llamadas anormales y registro de calidad.
03 · Sistema de visualización de tres capasDiferentes roles visualizan información distinta, evitando concentrar toda la gestión de planta en una sola pantalla.
Pantalla SOP del puesto de trabajo
- Operador de primera línea
- Pasos de trabajo, prevención de errores en los parámetros, verificación de la primera pieza, llamada de emergencia ante anomalías
- Kanban de producción de líneas
- Jefe de equipo y jefe de línea
- Cumplimiento del plan, ritmo real, productos conformes y no conformes, estado de Andon
- Pantalla de control del taller
- Supervisor y personal de planificación
- Finalización de pedidos, riesgo en los plazos de entrega, progreso de múltiples líneas, OEE y calidad
04 · Pantalla electrónica de operaciones del puesto de trabajo según el SOPVersión de pedido superior, pasos a la izquierda, gráficos en el medio, parámetros a la derecha y requisitos de calidad
WO-260913-018 · Terminal inteligente E9 · SOP V3.2
- 01 Revisar los materiales
- 02 Base de montaje
- 03 Instalación del arnés de cables
- 04 Prueba de par torsor
- Paso actual 02
- Par motor
- 2,5 N·m
- Compás
05 · Tablero de producción electrónica del sistema de líneaConcentrar la planificación, la realidad, el ritmo, la calidad y las anomalías en un kanban legible de un vistazo
Línea 2 · Orden de trabajo actual
- Turno diurno 08:00-20:00
- Plan
- 1.200
- Completado
- Alcance
- 71,7%
- Producción por hora
- 90%
06 · Llamada de excepción con Andon circuito cerradoSe mide el tiempo desde la creación en la estación de trabajo hasta la respuesta, el tratamiento y el cierre por parte del responsable.
Anomalía del equipo · Activado a las 02:18
- 04 estación de trabajo · Alarma de par de pistola de bloqueo automático
- Activar
- 02:18
- ›
- Confirmar
- 00:35
- Procesamiento
- Grupo de equipos
07 · Trazabilidad de calidad y confirmación de la primera piezaAsocie los órdenes de trabajo, el personal, los equipos, los parámetros y los resultados de las inspecciones.
Resultado del rastreo: lote E9-260913-03
- Hoja de trabajo
- →
- Personal
- Equipo
- Parámetros
- Inspección
- SOP versión V3.2 · Equipo A12 · Par 2.5N · m · El primer artículo ha sido confirmado · Inspección calificada
- Punto de control de calidad
08 · Interconexión de dispositivos y análisis de OEEAdquisición de datos de operación, tiempo de inactividad, falla, velocidad y conteo
Tasa de disponibilidad horaria
- 88%
- 92%
- Tasa de inicio de rendimiento
- 98%
- Tasa de rendimiento
- Tendencias de eficiencia de equipos
- Aplicación de datos del dispositivo
- Conecte el PLC, SCADA y el estado del equipo de adquisición de sensores
09 · Pantalla grande de comando de pedidos de tallerPonga el pedido, el progreso, el riesgo de entrega, la calidad y las anomalías en la misma imagen
Centro de mando de producción del taller
- Actualización de datos 10:36:24
- Tasa de cumplimiento de pedidos
- 78,4%
- Riesgo de entrega a tiempo
- 2 solteros
- Tasa de arranque del equipo
- 91,2%
- La anomalía no ha sido cerrada.
10 · Arquitectura del sistema de digitalización SOP industrialFuentes de datos, servicios de plataforma, visualización de terminales y gestión de operaciones trabajan juntos
Servicios de plataforma
- Fuente de datos
- ERP
- MES
- PLC
- QMS
- Escanear código
- ›
- Puerta de enlace de interfaz
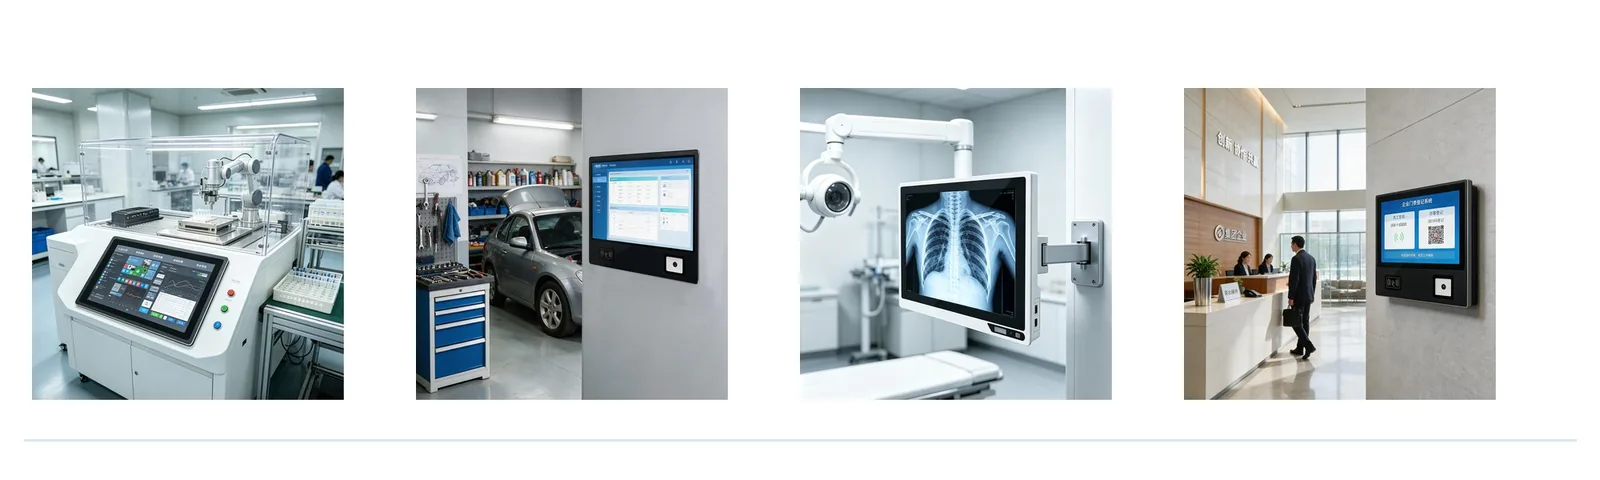
11 · Terminal industrial recomendadoSeleccione el dispositivo de visualización correspondiente según el entorno de la estación y las necesidades interactivas
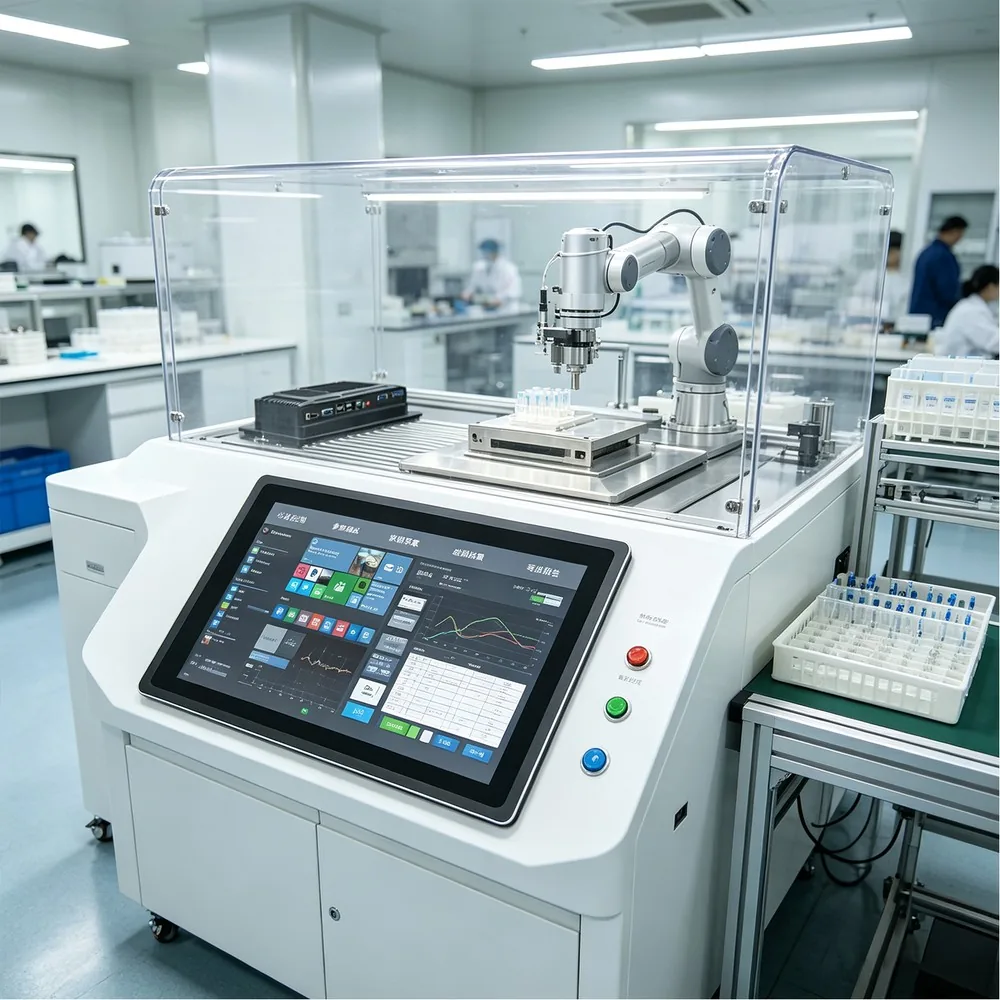
Terminal completamente cerrado de la serie C
- 7-27 pulgadas, adecuado para SOP de estación de larga duración
- Terminal de sensor de código de escaneo serie S
- Integra escaneo de códigos y detección por inducción, ideal para iniciar trabajos y registrar la jornada laboral.
- Terminal USB frontal serie Q
- Interruptores e interfaces frontales para un fácil mantenimiento in situ
- Terminal semicerrado serie S
- Teniendo en cuenta la disipación de calor, la expansión de la interfaz y la flexibilidad de instalación
12 · Ruta de implementaciónPrimero haga una línea y luego copie a más estaciones y líneas de producción.
Investigación in situ
- Combine líneas de producción, estaciones, SOP, indicadores y fuentes de datos.
- 1-2 semanas
- Diseño de prototipos
- Complete tres tipos de prototipos de interfaz de pantalla y confirme con datos simulados.
- 2-3 semanas
- Piloto en línea
- Conéctese a una línea de producción para completar equipos, interfaces y capacitación.
- 3-4 semanas
13 · Valor de construcciónDeje que los empleados cometan menos errores, deje que el líder de la línea responda rápidamente y deje que la administración vea con claridad
Implementación más estándar
- Los pasos de SOP, los parámetros y los requisitos de calidad se unifican a la estación
- Proceso más transparente
- Planificación, ejecución real, ritmo y estado de las anomalías visibles en tiempo real.
- Respuesta más oportuna
- Anomalía de Andon desde la llamada hasta el cierre
- Gestión más clara
- Análisis unificado de pedidos, equipos, calidad y datos de eficiencia
- Se recomienda comenzar con una línea de producción representativa y verificar los cinco procesos principales de lanzamiento de SOP, sincronización de órdenes de trabajo, cronograma de producción, llamadas anormales y registros de calidad.